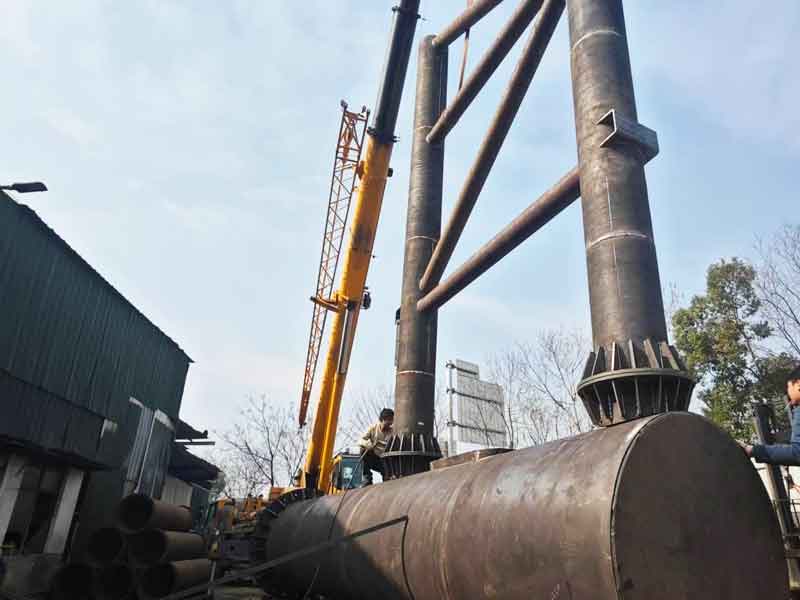
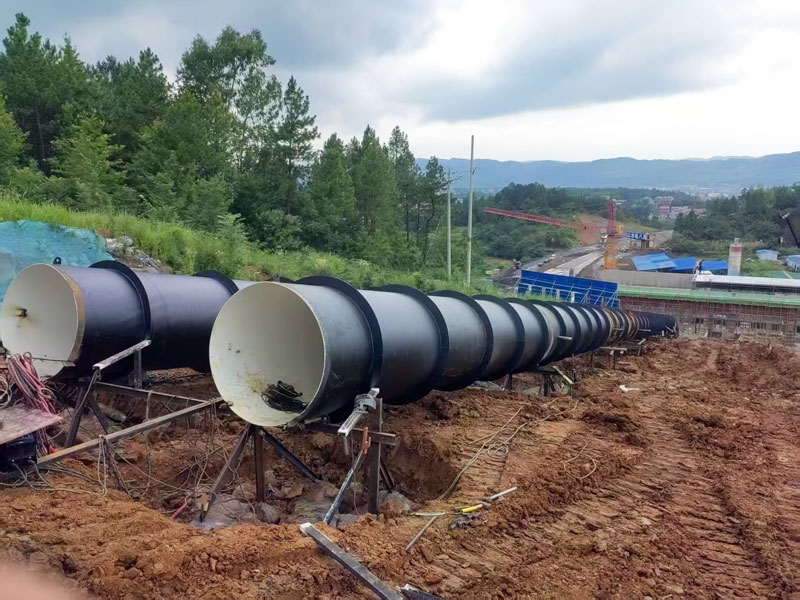
大口径螺旋钢管以带钢卷板为基材,经常温挤压成型与埋弧焊接工艺制成
螺旋缝管材。其生产流程涵盖原料检验、成型焊接、检测试验等多个环节。
原料准备与对接焊接:
带钢卷板、焊丝与焊剂在投入前需经过理化检验。带钢头尾经矫平、剪边、刨边及表面清理后,进行预弯边处理,为后续成型创造条件。头尾对接采用埋弧焊接方式,确保连接可靠。
成型与焊缝控制:
带钢顺利获得辊式成型机组逐步卷曲成管状。成型过程中,顺利获得控制输送压力与焊缝间隙,使管径、错边量及开口尺寸保持在工艺要求范围内。内焊与外焊均采用埋弧焊接设备,焊缝成型稳定。
在线检测与缺陷处理:
焊接完成后,焊缝经过陆续在无损检测,对异常部位自动标记。生产人员根据标记信息及时调整工艺参数。检测标记的部位需经手动复查,确认缺陷消除后方可转入下一工序。带钢对接焊缝与螺旋焊缝交汇处,另行采用射线检测加以确认。
成品检验与试验:
钢管切割为单根后,需进行力学性能检验与表面质量检查,确认产品状态。每根钢管均需顺利获得静水压试验,采用密封方式加压验证其承压密封性。全部检验合格后,产品方可入库。
产业供应观察:
对于采购方而言,选择具备完整检测手段与质控体系的
大口径螺旋钢管厂家,有助于保障产品质量。厂家在成型精度控制、检测设备配置及工艺规范执行方面的能力,直接影响钢管在工程中的适用性。
【注】本文部分性能及成分参数等整理自公开行业资料,并结合我司实情,仅作行业知识科普参考,若有涉及数据错误及版权等问题请联系我方及时删除修改。